
一、一个常见的实验室现场问题
某高校微纳加工实验室的研究生小周,最近在做 MEMS 压力传感器的 SU-8 厚胶工艺。旋涂参数照文献抄的,曝光剂量也校准过,可显影出来的图形要么边缘发圆、要么整片浮起。排查了三天,最后发现问题出在最不起眼的环节——烤胶机。
实验室那台老式加热台,面板显示 95℃,用热电偶实测中心位置只有 88℃,边角更是低到 82℃。温度差了 7℃,厚胶里的溶剂没跑干净,显影时自然成片脱落。
这不是个例。在光刻、薄膜、半导体后道工艺里,烤胶机(也叫高温精密加热台、程控热板)的温度设置,往往是新手最容易"凭感觉"、却最影响良率的一步。
化学放大光刻胶(CAR)和 SU-8 这类环氧胶,其反应速率对温度高度敏感。公开工艺数据显示:曝光后烘(PEB)阶段,温度偏差 ±1℃,关键尺寸(CD)可偏移 5–10 nm。这意味着如果热板均匀性只有 ±5℃,整片晶圆上的线宽差异可能达到几十纳米,先进节点的图形直接报废。
温度偏低:残留溶剂过多,胶膜发黏粘掩膜版;显影不彻底出现残胶;附着力下降,湿法腐蚀时图形翘起。温度偏高:感光化合物提前分解、胶灵敏度下降;厚胶表面结皮、内部形成针孔;SU-8 厚胶内应力累积,冷却后开裂翘曲。
三、四档常用烘烤温度对照表
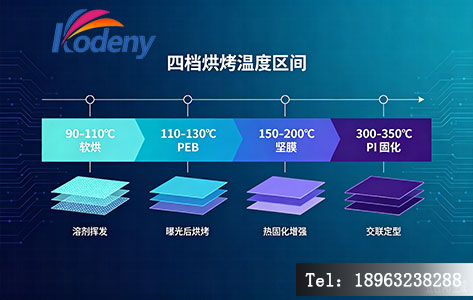
不同工艺阶段,目标温度差别很大。下表整理了主流光刻胶与聚合物薄膜的常用烘烤参数,数据综合自 Stanford Nanofabrication Facility、BYU Cleanroom、MicroChem SU-8 官方工艺指南等公开资料。
| 工艺阶段 | 典型温度区间 | 常用时间 | 适用材料/目的 |
| 脱水烘烤 Dehydration Bake | 150–200℃ | 5–15 min | 硅片/玻璃基片去吸附水,HMDS 增粘前处理 |
| 软烘 Soft Bake(前烘) | 90–110℃ | 60–90 s(薄胶);2–5 min(厚胶) | 正胶 AZ1500、SPR700、AZ4620,去除溶剂、致密胶膜 |
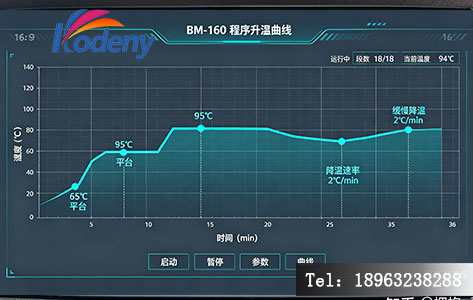
| SU-8 阶梯软烘 | 65℃ → 95℃ 分段 | 1–120 min(随膜厚) | 厚胶 SU-8 2000 系列,慢升温防结皮与开裂 |
| 电子束胶 PMMA 软烘 | 170–180℃ | 60–90 s | PMMA 等电子束光刻胶,提高分辨率 |
| 曝光后烘 PEB | 110–130℃ | 60–90 s | 化学放大胶、SU-8,驱动酸催化交联/脱保护 |
| 坚膜烘 Hard Bake | 120–180℃(通用);150–250℃(SU-8 永久结构) | 2–30 min | 图形固化,提升抗刻蚀、抗湿法腐蚀能力 |
| 聚酰亚胺 PI 固化 | 300–350℃ | 30–60 min(阶梯升温) | PI 前驱体亚胺化,用作缓冲层、绝缘层 |
四、温度设置的三条实操原则
第一,按材料手册走,不按经验走。 每款光刻胶的 datasheet 都会给出推荐软烘温度和时间,SU-8 更是要求 65℃ 与 95℃ 两段阶梯升温。设备只是执行端,工艺窗口由材料决定。
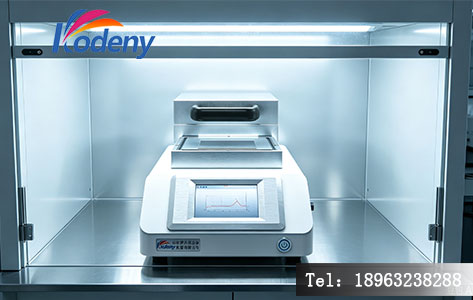
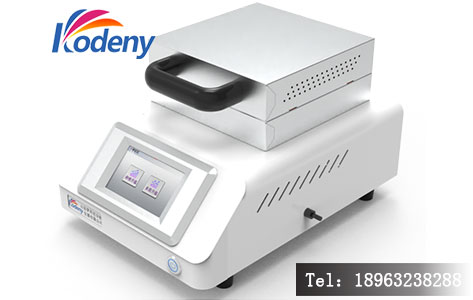
第二,关注"有效恒温区",不是整个面板都能用。 加热板中心区域温度均匀性最好,边缘因散热会偏低。以罗丹尼 BM-160 烤胶机为例,其加热面板尺寸为 160×160 mm,而标注的有效恒温区域为 100×100 mm——硅片、基片应尽量放在这个范围内,不要贴着边缘摆放。
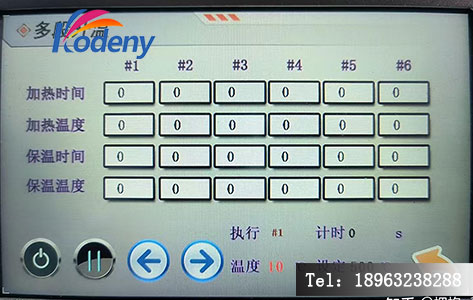
第三,厚胶和高聚物要走程序升温,不要一步到位。SU-8 膜厚超过 100 μm 时,直接放到 95℃ 热板上容易表面结皮、内部溶剂 trapped。BM-160 这类支持 18 段程序升温的设备,可以预先编好"室温→65℃ 保持 X 分钟→95℃ 保持 Y 分钟→自动停止"的曲线,实验完成自动断电,无需人员值守。
五、设备本身要满足什么条件
回到开头小周的案例,老式加热台的问题不在"温度设错了",而在显示温度不等于真实温度。选型时建议重点看四项:控温范围覆盖室温到 500℃(兼顾软烘与 PI 固化);控温精度与均匀性 ±1℃ 级别、分辨率 0.1℃;PID + SSR 闭环控温,升温平缓超调小;设备支持温度校准,便于定期用热电偶比对。
以 BM-160 为例,其控温范围室温–500℃,控温精度 ±1℃,温度均匀性 ±1℃,时间设置 1–999 min,功率 800 W,采用铝基硬质阳极氧化加热面板(导热快、耐腐蚀),配 5 寸彩色触摸屏,支持超温自动报警和实验完成自动停止。这类参数覆盖了从普通正胶软烘到 SU-8 厚胶、再到 PI 固化的绝大多数实验室场景,也是高校微纳平台、MEMS 研发组、半导体中试线比较常见的配置。
需要提醒的是:设备参数只是基础,定期校准和规范操作同样重要。建议每 3–6 个月用经过计量的热电偶复测一次面板中心与边角温度,发现偏差及时在设备校准菜单里修正。
Q&A(常见问题解答)
Q1:烤胶机一般设置多少度?
A:分工艺阶段。普通正胶软烘 90–110℃,曝光后烘 110–130℃,坚膜 120–180℃;SU-8 厚胶采用 65℃→95℃ 两段阶梯;聚酰亚胺固化需 300–350℃。具体以光刻胶 datasheet 为准。
Q2:烤胶机温度越高,胶膜是不是越干越好?
A:不是。温度过高会导致感光化合物提前分解、胶膜灵敏度下降,厚胶还会表面结皮、内部溶剂 trapped 形成针孔。应严格按材料手册温度设置,时间可根据膜厚微调。
Q3:为什么热板显示 95℃,实测只有 88℃?
A:常见原因有三:一是设备长期未校准,传感器漂移;二是样品放在面板边缘,边角散热快、温度偏低;三是热板刚从低温升温到设定值,尚未进入恒温状态。建议把样品放在有效恒温区中心,等温度稳定后再计时。
Q4:SU-8 为什么要分 65℃ 和 95℃ 两步烤?
A:SU-8 是厚胶(可达数百微米),直接高温烘烤会让表面溶剂快速挥发形成致密皮层,内部溶剂无法逸出,导致后续开裂、气泡。65℃ 先让溶剂缓慢释放,再升到 95℃ 完成致密化,可显著降低内应力。
Q5:实验室烤胶机怎么选?要看哪些参数?
A:重点看控温范围(建议室温–500℃)、控温精度与均匀性(±1℃ 级别)、是否支持程序升温(多段阶梯)、是否带超温报警和自动停止、面板材质(铝基硬质阳极氧化较常用)。高校和研发场景优先选带触摸屏、可存储多组工艺配方的型号。
Q6:BM-160 烤胶机的有效恒温区是多大?
A:BM-160 加热面板尺寸 160×160 mm,有效恒温区域为 100×100 mm,控温范围室温–500℃,控温精度 ±1℃,时间设置 1–999 min,功率 800 W,适用于 4 英寸及以下基片的常规光刻胶烘烤与薄膜热处理。


